予知保全とは?注目される理由・始め方を解説
みなさま、こんにちは。
製造現場では、設備の突発停止が生産ロスや納期遅延、品質トラブルにつながることがあります。さらに近年は、人手不足や熟練技術者の減少により、設備の異常に早く気づき、適切なタイミングで対応する仕組みづくりの重要性が高まっています。
こうしたリスクを減らすために欠かせないのが、故障が起きる前に対応する「保全」です。
なかでも、よく比較されるのが「予防保全」と「予知(予兆)保全」です。
どちらも故障前に対応する保全方法ですが、点検や交換のタイミングを何にもとづいて判断するかに違いがあります。
特に予知保全は、設備の状態をデータで把握し、異常の兆候を早期に捉える考え方として注目されています。製造設備だけでなく、社会インフラや各種機器の保守にも活用が広がっており、今後の保全業務を支える重要な取り組みのひとつです。
本記事では、予防保全と予知保全の違いをわかりやすく解説し、予知保全が注目されている理由や、導入を進める際の考え方をご紹介します。
目次[非表示]
- 1.予防保全と予知保全の違い
- 2.予知保全が注目される背景
- 2.1.予知保全の主なメリット
- 3.対象設備を絞ってスモールスタートする
- 4.ステップ別に見る、予知保全運用イメージ
- 5.予知保全に役立つオムロンの関連商品
- 5.1.状態監視機器(センサ)商品
- 5.1.1.アドバンスド・モータ状態監視機器K7DD
- 5.1.2.モータ状態監視機器K6CM
- 5.1.3.ヒータ状態監視機器K7TM
- 5.1.4.絶縁抵抗監視機器K7GE-MG
- 5.1.5.温度状態監視機器K6PM-TH
- 5.2.交換時期お知らせ機能付 商品
- 6.まとめ
予防保全と予知保全の違い
設備保全には、主に次の3種類があります。
種類 | 考え方 | 主な課題 |
事後保全 | 故障してから修理・交換する | 突発停止や復旧遅れが発生しやすい |
予防保全 | 決められた周期で点検・交換する | まだ使える部品を交換する可能性がある |
予知保全 | 設備状態を監視し、異常兆候を捉えて対応する | データ収集・分析・運用体制が必要 |
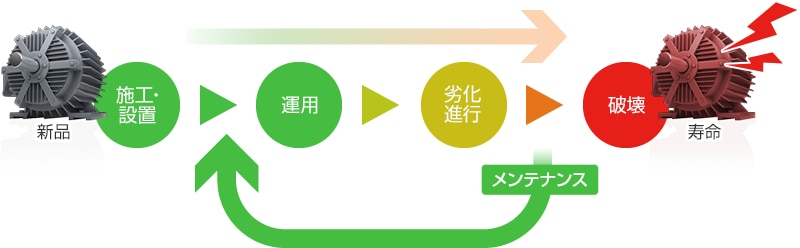
予防保全は、毎月の点検、半年ごとの部品交換、稼働時間に応じた整備など、あらかじめ決めた計画に沿って行う保全です。スケジュールを立てやすく、部品や人員を事前に手配しやすい点がメリットです。
一方で、実際の設備状態に関係なく対応するため、まだ使える部品を交換したり、異常がない設備にも点検工数がかかったりする課題があります。また、定期点検の合間に突発故障が起きる可能性もあります。
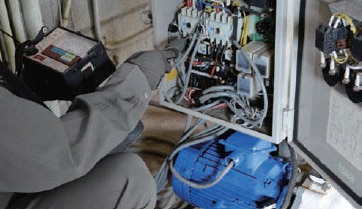
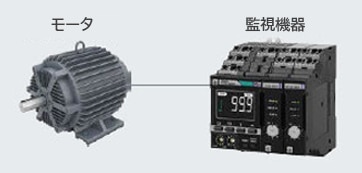
予知保全は、センサや監視機器で設備状態を把握し、故障の兆候を検知した段階で点検・修理・部品交換を行う保全です。振動、温度、電流、圧力、流量、消費電力などのデータを活用し、異常の早期発見につなげます。
比較項目 | 予防保全 | 予知保全 |
判断基準 | 時間、期間、稼働回数 | 設備状態、異常兆候 |
タイミング | 決められた周期 | 兆候を検知したタイミング |
主な方法 | 定期点検、定期交換 | 状態監視、異常検知 |
メリット | 計画しやすい | 状態に応じて対応できる |
課題 | 過剰保全が起きやすい | センサや監視機器が必要 |
向いている設備 | 劣化周期が読みやすい設備 | 停止影響が大きい設備 |
予知保全が注目される背景
予知保全が注目される背景には、突発故障による生産停止リスクの増大、保全人材の不足、設備の老朽化、そしてIoTやセンシング技術の進化があります。
従来、工場ではベテラン作業員が装置の稼働音や振動などから異常の兆候を察知してきました。しかし、熟練技術者の高齢化や人手不足により、こうしたノウハウを個人に依存し続けることが難しくなっています。
そこで注目されているのが、設備の状態をデータで監視し、異常の兆候を早期に検知する予知保全です。IoTセンサーなどを活用することで、これまで勘や経験に頼っていた判断を、客観的かつ継続的に行いやすくなります。
なお、予知保全というとAIを活用した大規模システムをイメージされることもありますが、必ずしもAI導入が前提ではありません。まずは設備の状態を見える化し、異常の兆候を捉えるところから始めることが重要です。
予知保全の主なメリット
予知保全の導入によって期待できるメリットは、設備故障の防止だけではありません。
主なメリットは次の通りです。
- 突発故障や計画外停止の削減
- ダウンタイムの短縮
- 保全コストや部品交換タイミングの最適化
- 設備稼働率の向上
- 点検作業の効率化
- 熟練者依存の低減
- 安全性や品質の向上
- 省エネ・エネルギー効率の改善
予知保全は、故障を未然に防ぐだけでなく、不要な部品交換や点検作業を減らし、保全業務全体の効率化にもつながります。
▼あわせて読みたい関連記事
予知保全のご相談は
エフ・エー・テクノへお気軽にご連絡ください。
対象設備を絞ってスモールスタートする
予知保全は、最初から工場全体に導入しようとすると、コストも運用負荷も大きくなります。まずは効果が出やすい設備に絞って始めることが重要です。
対象設備の選定基準は以下です。
- 停止するとライン全体に大きな影響が出る設備
- 故障頻度が高い設備
- 修理費や部品費が高い設備
- 保全作業に時間がかかる設備
- 振動・温度・電流などに異常兆候が出やすい設備
- データを取得しやすい設備
導入初期は、全設備を一度に対象にするのではなく、故障リスクが高い設備、停止影響が大きい設備、保全コストが大きい設備などに対象を絞って始めることが重要です。
予兆保全に向いている設備と監視データ
対象設備 | 監視データの例 | 検知したい兆候 |
モータ | 振動、温度、電流 | 軸受摩耗、過負荷、芯ずれ |
ポンプ | 振動、圧力、流量、電流 | キャビテーション、詰まり、漏れ |
ヒータ | 温度、電流、電力 | ヒータ断線、温度異常 |
制御盤 | 盤内温度、電流、電力 | 温度上昇、負荷変動、劣化 |
業種別の活用例
業界 | 監視対象 |
自動車 | 工作機、二次電池製造設備、乾燥設備、塗装設備 |
デジタル | ダイシング装置、焼成設備、成膜設備、エッチング設備 |
食品・日用品 | 混合・撹拌設備、包装設備、ブロー成形設備、搬送設備 |
ステップ別に見る、予知保全運用イメージ
予知保全は、初期費用や導入工数が大きくなりやすく、投資対効果が見えにくいことから、導入に踏み切りにくい場合があります。
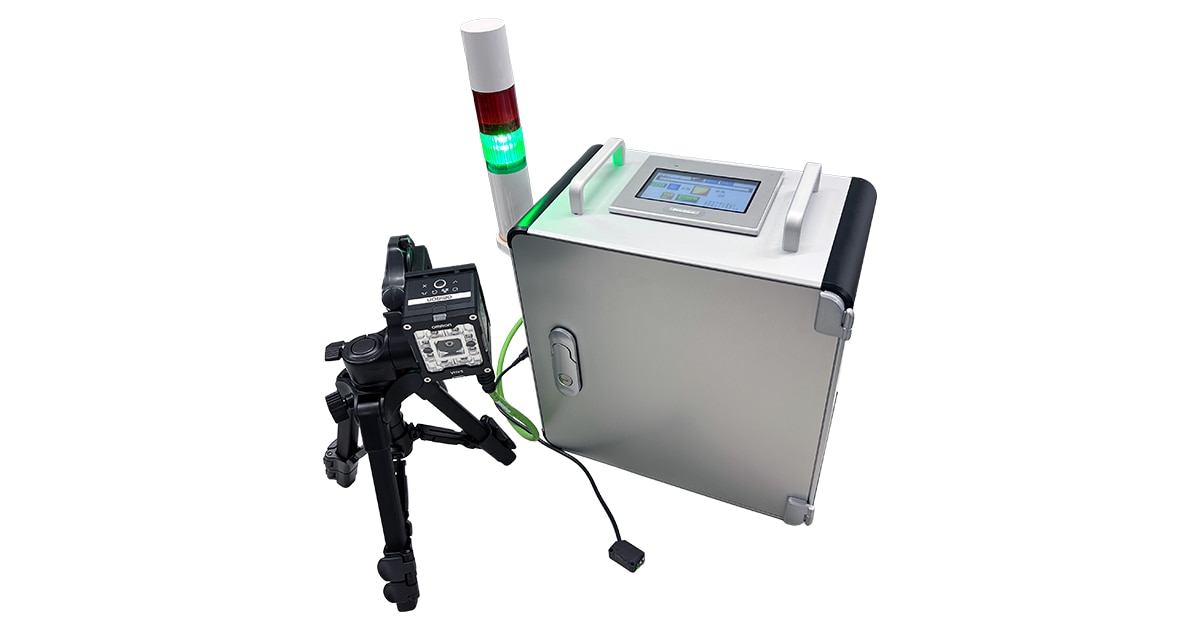
オムロンの状態監視機器シリーズは、現場機器でデータ収集・分析・判定まで行えるため、大がかりなシステム設計や専門的なデータ分析を必要とせず、少ない工数・費用で始められます。状態監視機器本体での確認から、PLCやHMIを活用した見える化、監視システムによる集中監視へと段階的に発展させることで、投資対効果を確認しながら予知保全の導入を進めることができます。
STEP
01
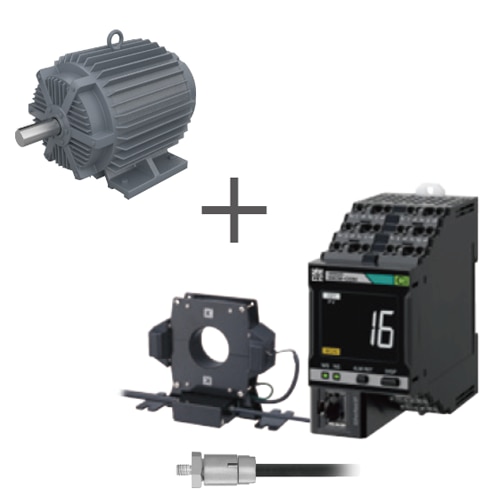
状態監視機器の設置
これまで計測器でデータ取得し保全員が判断していた内容を、状態監視機器の画面を確認するだけでよくなり、日常点検を効率化します。
STEP
02
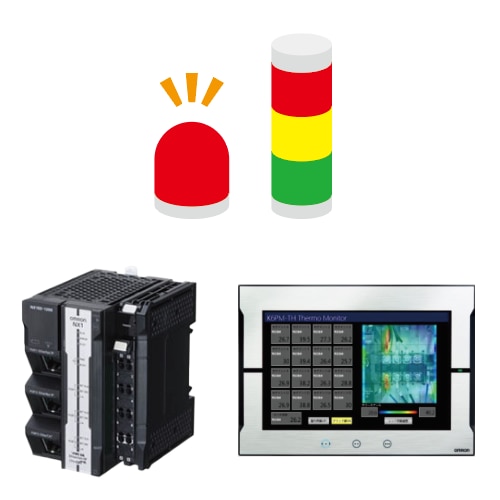
生産設備へ出力
状態監視機器から直接信号灯などへ出力をするほか、PLCで複数の状態監視データを収集し、HMIや信号灯への出力も可能です。
また、収集データから異常時の詳細分析が可能です。
STEP
03
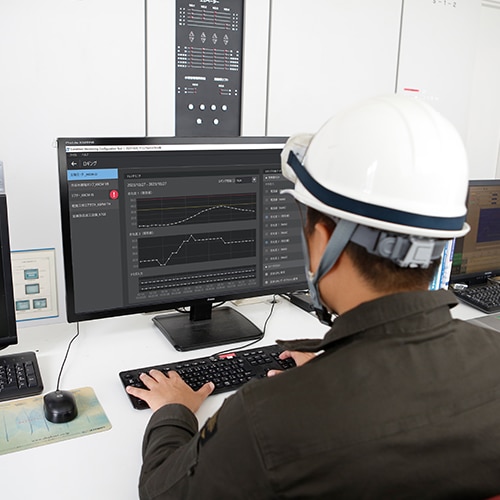
事務所での集中監視
データを上位のPCにあげることで事務所のモニタで設備状態を監視できます。
また、異常が出た場合は保全員にメール通知したり、クラウドでデータ管理をし、ダッシュボード上での見える化や分析が可能です。
▼あわせて読みたい関連記事
予知保全に役立つオムロンの関連商品
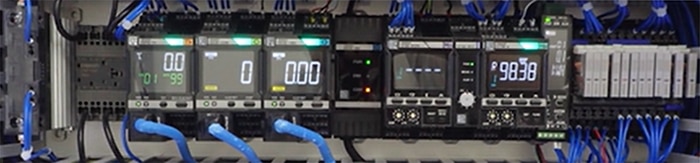
本章では、予知保全に役立つオムロンの状態監視関連商品をご紹介します。
状態監視機器(センサ)商品
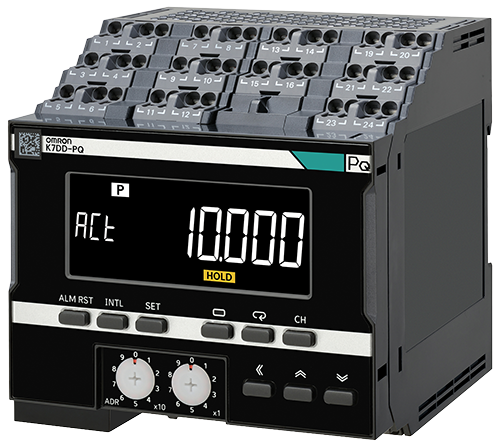
モータ設備の多様な異常兆候を捉え、設備停止ロスを最小化
アドバンスド・モータ状態監視機器
K7DD
モータの電流・電圧などの電力品質を高速にデータ化しながら、モータ設備の故障モードや部位を特定することができます。それにより、これまで異常特定が難しかった頻繁に可変速するモータのリアルタイム状態監視を実現し、計画的な保全活動が可能になります。
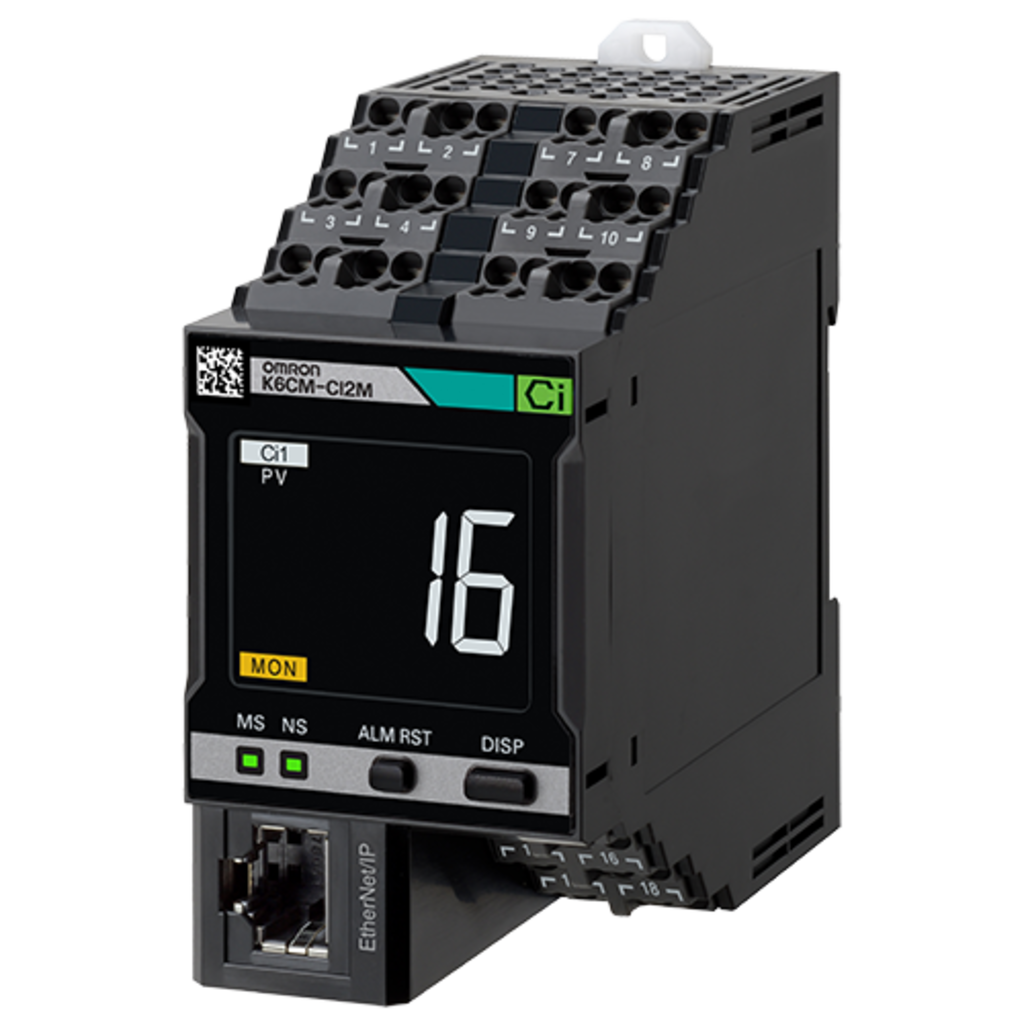
三相インダクションモータの状態を数値化
モータ状態監視機器
K6CM
K6CM電流総合診断タイプならモータだけでなくモータの先にあるファンなども含めて監視できます。
状態を劣化度として数値化し、しきい値を設定することで異常を判定しお知らせします。メンテナンス時期の判断などに役立ちます。
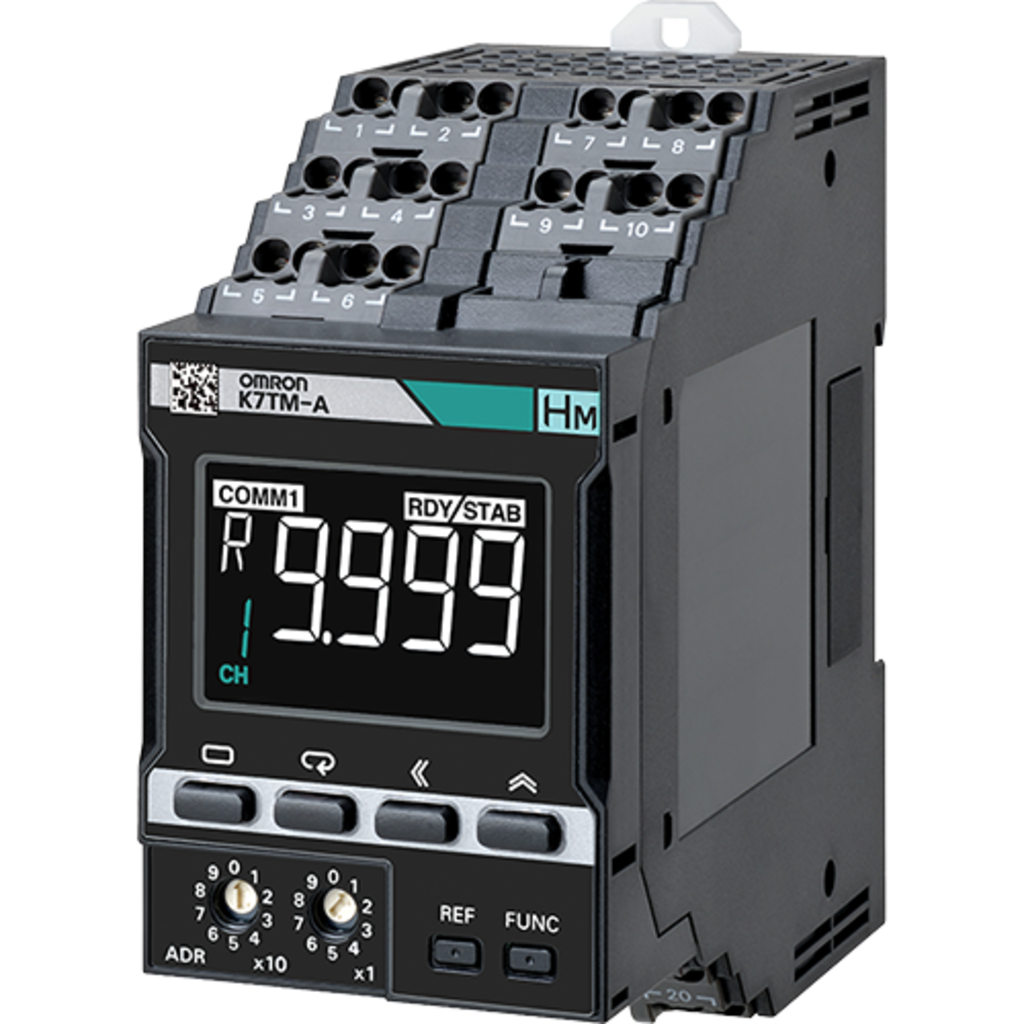
人では捉えられなかったヒータ設備の劣化傾向を見える化
ヒータ状態監視機器
K7TM
金属抵抗ヒータの抵抗値を細かく、適切に定期的に計測できるため、ヒータ抵抗の劣化傾向を時系列で現場だけでなく事務所にいながらヒータ状態を監視することが可能です。
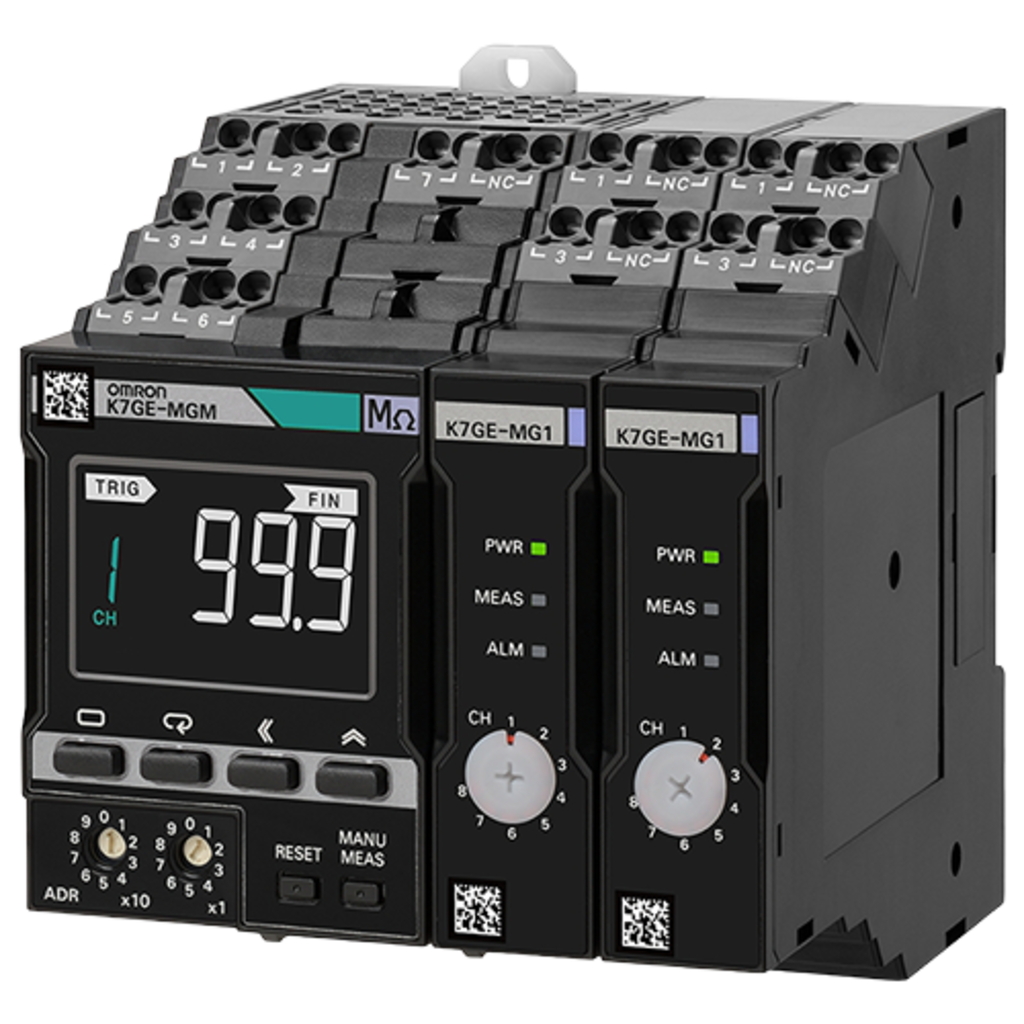
絶縁抵抗の自動計測で劣化傾向を把握
設備の突発停止を未然に防止
絶縁抵抗監視機器
K7GE-MG
絶縁抵抗を毎回同じ条件で再現性高く計測。測定対象の稼働状況を監視することで、安心・安全な測定を実現します。
さらに、計測自動化により計測頻度を上げることで、これまで難しかった絶縁劣化の傾向把握が可能。
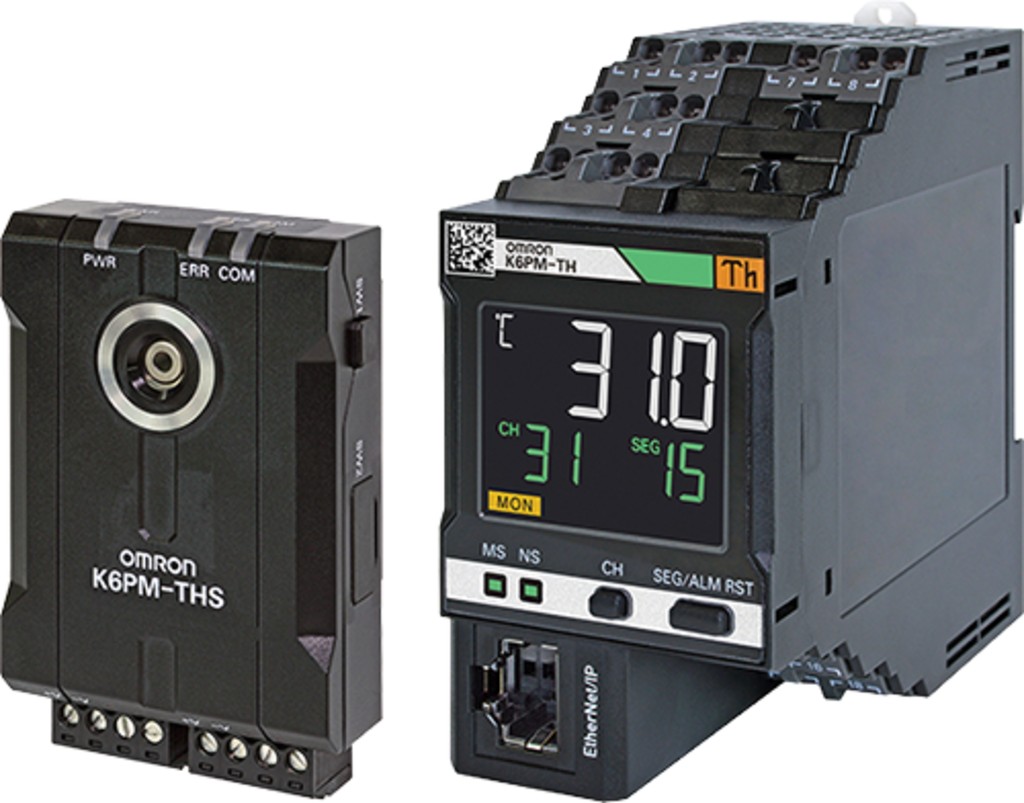
盤内温度を常時監視
保全負荷を抑え異常停止リスクを最小化
温度状態監視機器
K6PM-TH
熟練保全員に代わり、温度状態監視機器により盤内全体の温度を常時監視します。
温度データ蓄積から解析の自動化により機器異常の特定まで自動化が可能。
交換時期お知らせ機能付 商品
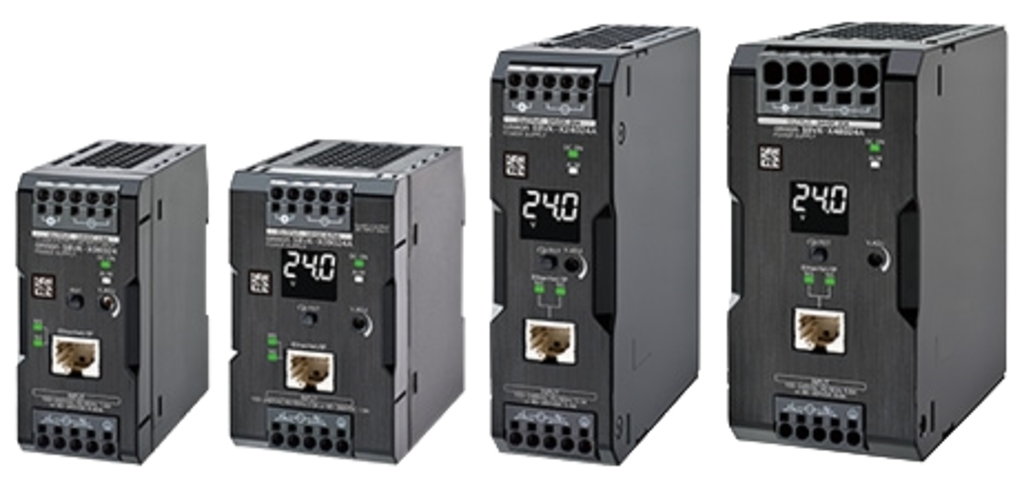
パワーサプライの交換時期の見える化が計画保全の第一歩
スイッチング・パワーサプライ
(30/60/90/120/240/480Wタイプ)
S8VK-X
パワーサプライの状態を見える化し、一元管理することで、機器トラブルが起きる前に計画保全を実現。
突発対応や不必要な早期交換をなくし、保全コストを低減できます。
まとめ
予防保全と予知保全は、どちらも故障前に対応する保全方法です。
ただし、判断基準が異なります。
・予防保全:時間、期間、稼働回数を基準に保全する
・予知保全:設備状態、センサデータ、異常兆候を基準に保全する
予防保全は計画しやすい一方で、過剰保全や突発故障の課題があります。予知保全は、設備状態をデータで把握して対応するため、突発停止リスクの低減、部品交換タイミングの最適化、保全工数の削減、設備稼働率の向上が期待できます。
これからの設備管理では、既存の予防保全を活かしながら、重要設備から段階的に予知保全を導入することが有効です。オムロンの状態監視機器を活用し、まずは停止影響の大きい設備から状態監視を検討してみてはいかがでしょうか。
予知保全のご相談は
エフ・エー・テクノへお気軽にご連絡ください。
「どの設備から始めればよいか」といった初期検討から、監視機器の選定、既存設備との連携までご相談いただけます。